绿碳化硅微粉|硬质合金数控刀片湿研、刃口精抛优选磨料
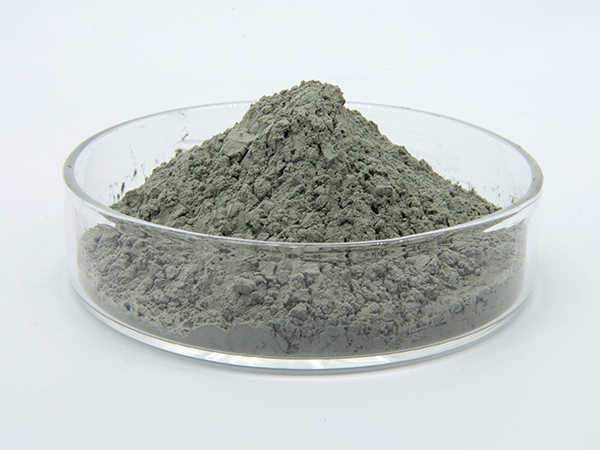
GC 绿碳化硅微粉,采用高纯度石英砂、石油焦电阻炉高温冶炼,经提纯、超细粉碎、水力分级精制而成,六方晶体结构、棱角锋利、自锐性可控,是 WC-Co 硬质合金数控刀片湿研整平、刃口 R 精抛、消除磨削刀纹、管控刃口微观缺陷的主流精密磨料,适配双面研磨机、平面湿研机、刃口抛光机,可直接调配水基研磨液,广泛用于数控车刀片、铣削刀片、切断刀片、螺纹刀片刃口制备工序。
核心优势(针对硬质合金刀片湿研场景)
- 硬度匹配,高效微量切削 莫氏 9.4–9.5,维氏 3000–3300HV,高于 WC 硬质合金基体;颗粒多刃尖角,湿研工况下稳定微量去除,快速消除前刀面、后刀面砂轮磨纹、微小崩口,不产生过度啃蚀,兼顾去除效率与刃口完整性。
- 可控自锐,长时间湿研不糊盘 晶体脆性适中,钝化颗粒沿晶界微崩、持续新生切削刃;湿研排屑顺畅,不易团聚堵盘,批量加工一致性稳定,减少频繁修盘、换粉,适合刀片量产连续湿研线。
- 高纯度低铁,规避钴相污染、变色 经酸洗提纯,低铁、低游离碳、低磁性物;对比黑碳化硅,杂质更低,湿研过程不易造成硬质合金钴 binder 污染、表面黄斑,保障刃口洁净度,对后续涂层附着力友好。
- 导热佳、低热膨胀,保护刃口基体 导热优于刚玉磨料,湿研冷却液配合下快速导出磨削热,抑制刃口局部高温、钴相热析出、表层微裂纹,降低刀具早期崩损风险,提升成品刀片使用寿命。
- 粒度窄分布,超大颗粒严格管控 执行 JIS/W 国标 W 系列分级,D50 区间稳定、大颗粒严格卡控,湿研后划痕均匀可控;可按工序梯度搭配,从粗湿研→中研→刃口终抛,逐级压低 Ra,轻松实现镜面刃口效果。
推荐粒度选型(硬质合金刀片湿研 & 刃口精抛)
| 工序 | 推荐规格 | 典型 D50 | 目标粗糙度 | 说明 |
|---|---|---|---|---|
| 湿研整平 / 去粗磨刀纹 | W28 / W20 | 20–28 μm | Ra0.2–0.4 μm | 大余量整平,去除砂轮粗磨痕迹 |
| 中湿研、预精抛 | W14 / W10 / W7 | 7–14 μm | Ra0.08–0.2 μm | 均匀修形,控制刃口轮廓 |
| 刃口精抛、R 角抛光 | W5 / W3.5 / W2.5 | 2.5–5 μm | Ra0.02–0.06 μm | 终抛,镜面刃口,提升涂层结合力 |
可按客户工艺定制分级,提供粒度检测 COA;粉体分散性好,易调配水基研磨悬浮液,可搭配分散剂、防锈剂使用。
基础理化指标
- 品名:绿碳化硅微粉(GC Green SiC Micro Powder)
- 晶体:α- 六方碳化硅
- SiC 纯度:≥99%
- Fe₂O₃:≤0.10%,游离碳 F.C.≤0.15%
- 真比重:3.20 g/cm³
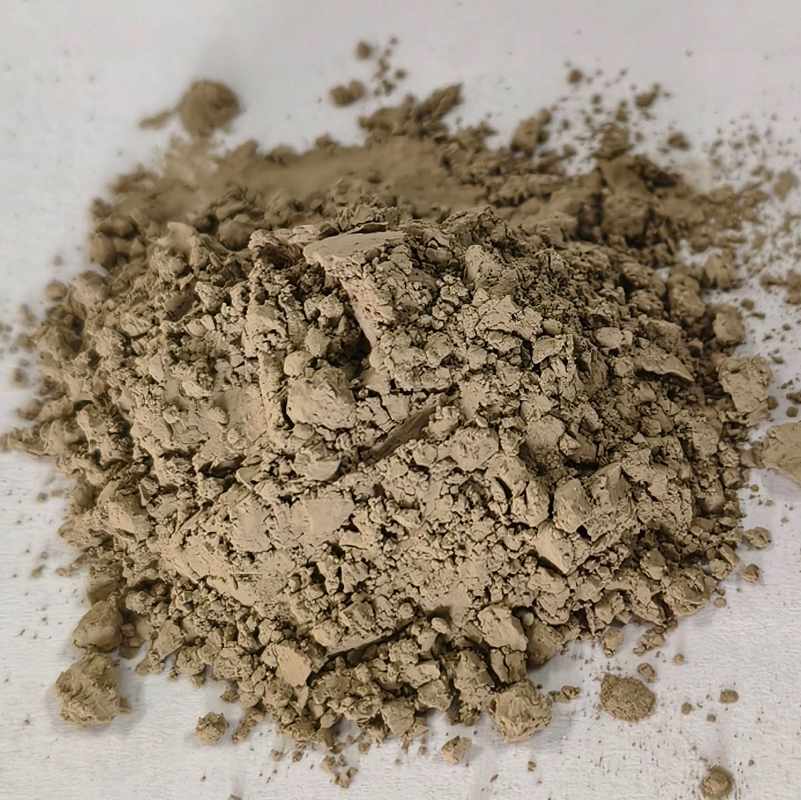
- 外观:亮绿色超细粉体
- 合规:可提供 MSDS、RoHS、REACH 调查表,支持出口订单配套资料
适用场景
✅ 硬质合金数控车刀片、铣刀片、切断槽刀片、螺纹刀片湿研、双面研磨
✅ 刃口 R 角、负倒棱精密抛光、刃口微观缺陷修复
✅ 硬质合金基板、耐磨合金片平面湿抛、研磨膏 / 研磨液原料
✅ 替代部分金刚石微粉做中后段精抛,平衡加工成本与刃口品质